












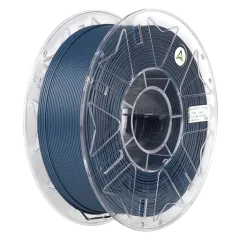





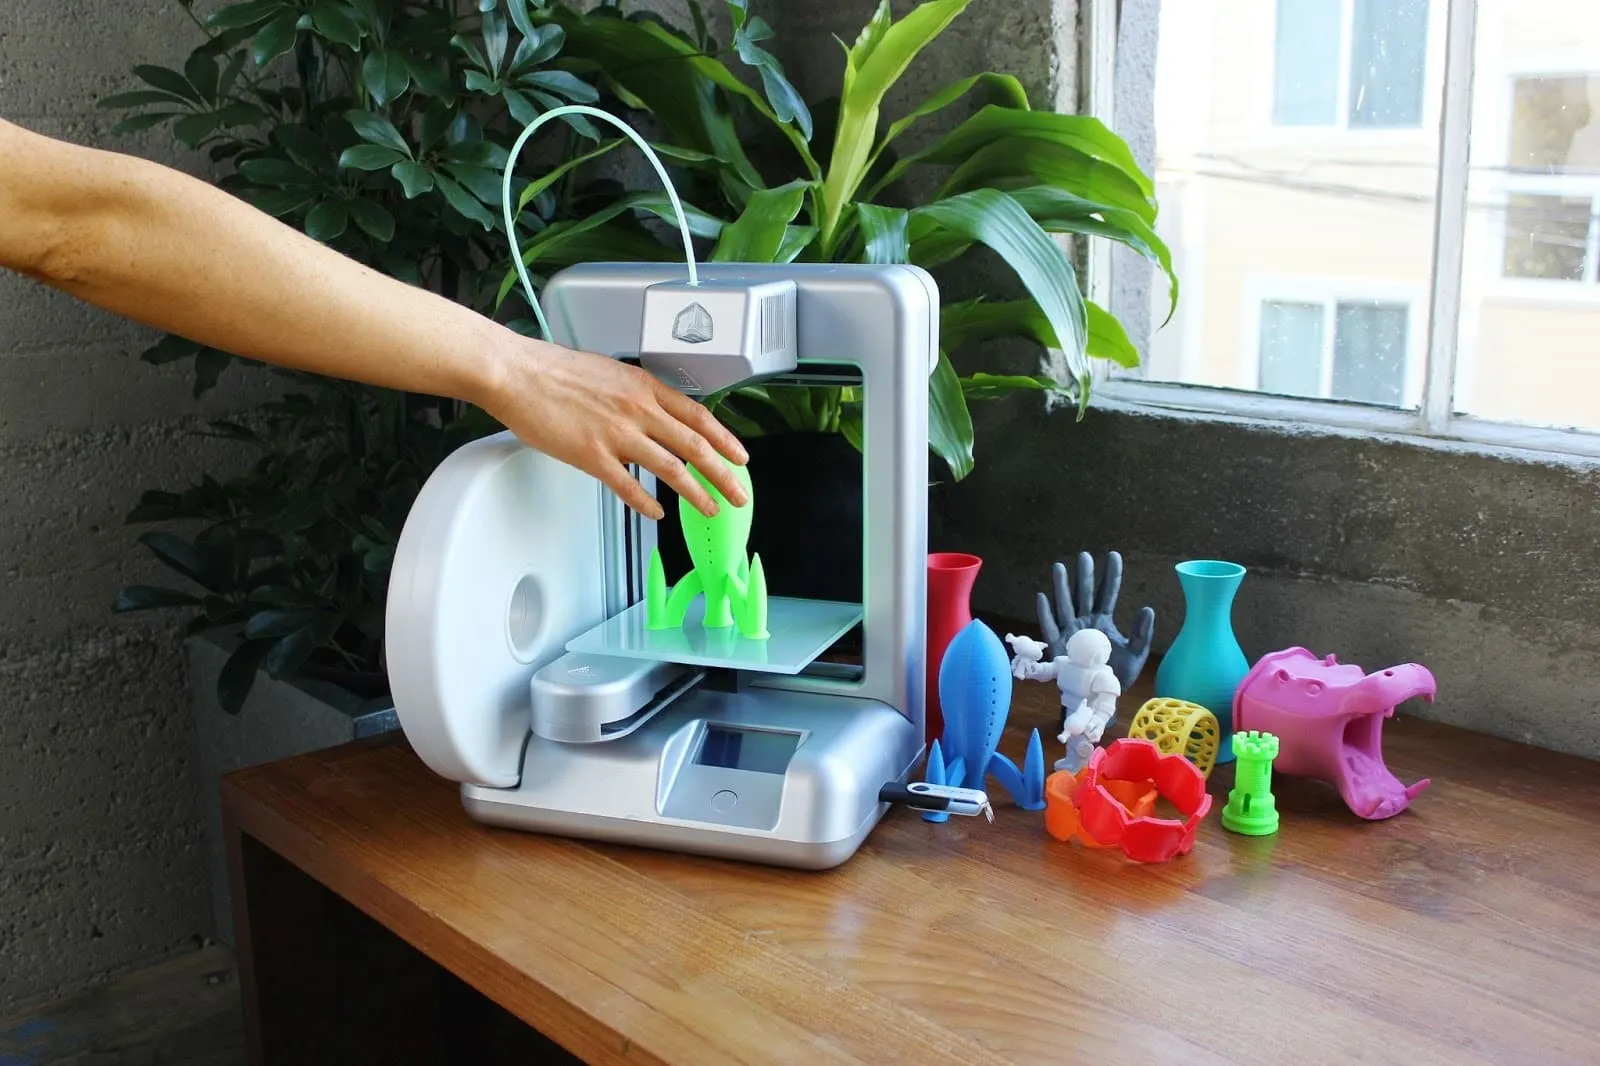
Качество объемной печати зависит не только от точных настроек механики, но и от правильной подготовки материалов. Большинство полимеров для экструзии имеют неприятную способность впитывать воду прямо из воздуха, что превращает прочный пруток в настоящую проблему. Если ваши 3D-принтеры начали выдавать хрупкие детали со странными дефектами, не спешите разбирать экструдер или менять сопло. Даже надежная техника от Anycubic становится бессильной перед банально отсыревшим филаментом. Сегодня мы объясним физику этого процесса и научим правильно сушить пластик перед работой.
Что происходит с влажным филаментом в сопле
Когда пруток с накопленной внутренней влажностью попадает в разогретый до 200–250 градусов хотэнд, вода мгновенно закипает. Она превращается в пар, и эти паровые микропузырьки с шумом вырываются из сопла. Возникает эффект микровзрывов, которые буквально разрывают стабильный поток расплавленного пластика. Из-за этого пар нарушает монолитность структуры готового изделия. Слои плохо соединяются между собой, деталь становится хрупкой и легко ломается вдоль линий печати, а на поверхности появляются вздутия, поры и непривлекательные пятна.
Как распознать проблему во время работы
Понять, что катушка набралась воды, можно еще на этапе укладки первых слоев. Внимательно прислушайтесь и присмотритесь к работе вашей техники. Обратите внимание на следующие характерные признаки:
- Тихое шипение или микрощелчки во время подачи прутка в зону нагрева.
- Появление сильной паутины (Stringing) между отдельными элементами фигуры.
- Нестабильный поток, который делает стенки неровными, а цвет — неоднородным.
Перегретая влага сильно меняет вязкость расплавленного полимера, из-за чего он становится слишком текучим. Поэтому даже при идеально настроенных ретрактах на детали образуются тонкие нежелательные нити. Своевременная остановка процесса на этом этапе спасет ваше время и материал от напрасной траты.
Правила температурной обработки полимеров
Каждый тип сырья требует собственных температурных режимов для безопасного удаления воды. Базовый PLA является крайне чувствительным к перегреву, поэтому его сушат при температуре не выше 40-45 градусов. Если превысить этот лимит, витки на катушке просто слипнутся в единый кусок. Технические PETG, ABS и ASA хорошо переносят 50-65 градусов. Специфические конструкционные материалы, такие как нейлон, требуют более агрессивной обработки при 70-80 градусах. Сам процесс испарения занимает от 4 до 12 часов, в зависимости от степени увлажнения бобины и наличия принудительной вентиляции воздуха.
Оборудование для точных задач
Anycubic Kobra 3 Max Combo предлагает большую площадь печати и систему автоматического выравнивания платформы. Это устройство отлично подходит для создания объемных цельных объектов за один подход, что сводит к минимуму потребность в дальнейшей склейке частей.
ELEGOO Saturn 4 Ultra 16K работает с жидкими фотополимерными смолами. Он обеспечивает сверхвысокую детализацию поверхности, поэтому идеально раскрывает себя в изготовлении миниатюр, ювелирных прототипов и сложных художественных фигур без видимых слоев.
Creality HALOT-X1 Combo также ориентирован на фотополимерную печать, однако фокусируется на удобстве управления через сенсорный экран и стабильной работе источника света. Он помогает получать гладкие результаты с минимальными усилиями на настройку.
Спросите совета у экспертов Ябко
Подобрать правильный пластик или найти причину дефектов бывает сложно, если вы только начинаете свой путь в 3D-печати. В сети магазинов Ябко мы всегда готовы предоставить вам развернутую живую консультацию. Вы можете прийти к нам, показать фотографии своих неудачных распечаток, и наши специалисты помогут разобраться, виновата ли в этом влага или неправильные настройки слайсера. Мы поделимся собственным опытом хранения катушек и покажем, как правильно ухаживать за экструдером после использования влажного сырья. Живое общение значительно ускоряет процесс обучения и уберегает от типичных ошибок новичков.
Практические советы по хранению и сушке
Избегайте популярной ошибки — попыток высушить катушку в обычной кухонной духовке на глаз. Термостаты бытовых духовок часто дают значительную погрешность в несколько десятков градусов. Этот перепад мгновенно плавит витки PLA или безвозвратно деформирует саму пластиковую бобину, на которой намотан пруток. Также никогда не оставляйте открытые материалы на воздухе в помещениях с высокой влажностью, особенно осенью или во время летних затяжных дождей. Полимер начнет впитывать воду уже через несколько часов пребывания без защиты.
Советуем сразу инвестировать в специализированную сушилку (Filament Dryer) или использовать качественный пищевой дегидратор с принудительной циркуляцией воздуха. Хранить открытые катушки нужно исключительно в герметичных пластиковых контейнерах или плотных зип-пакетах. Обязательно добавляйте туда большое количество силикагеля, чтобы полностью остановить процесс поглощения воды из воздуха между рабочими сеансами. Эта простая привычка гарантирует прочность каждой вашей фигуры и продлит жизнь соплу принтера.
